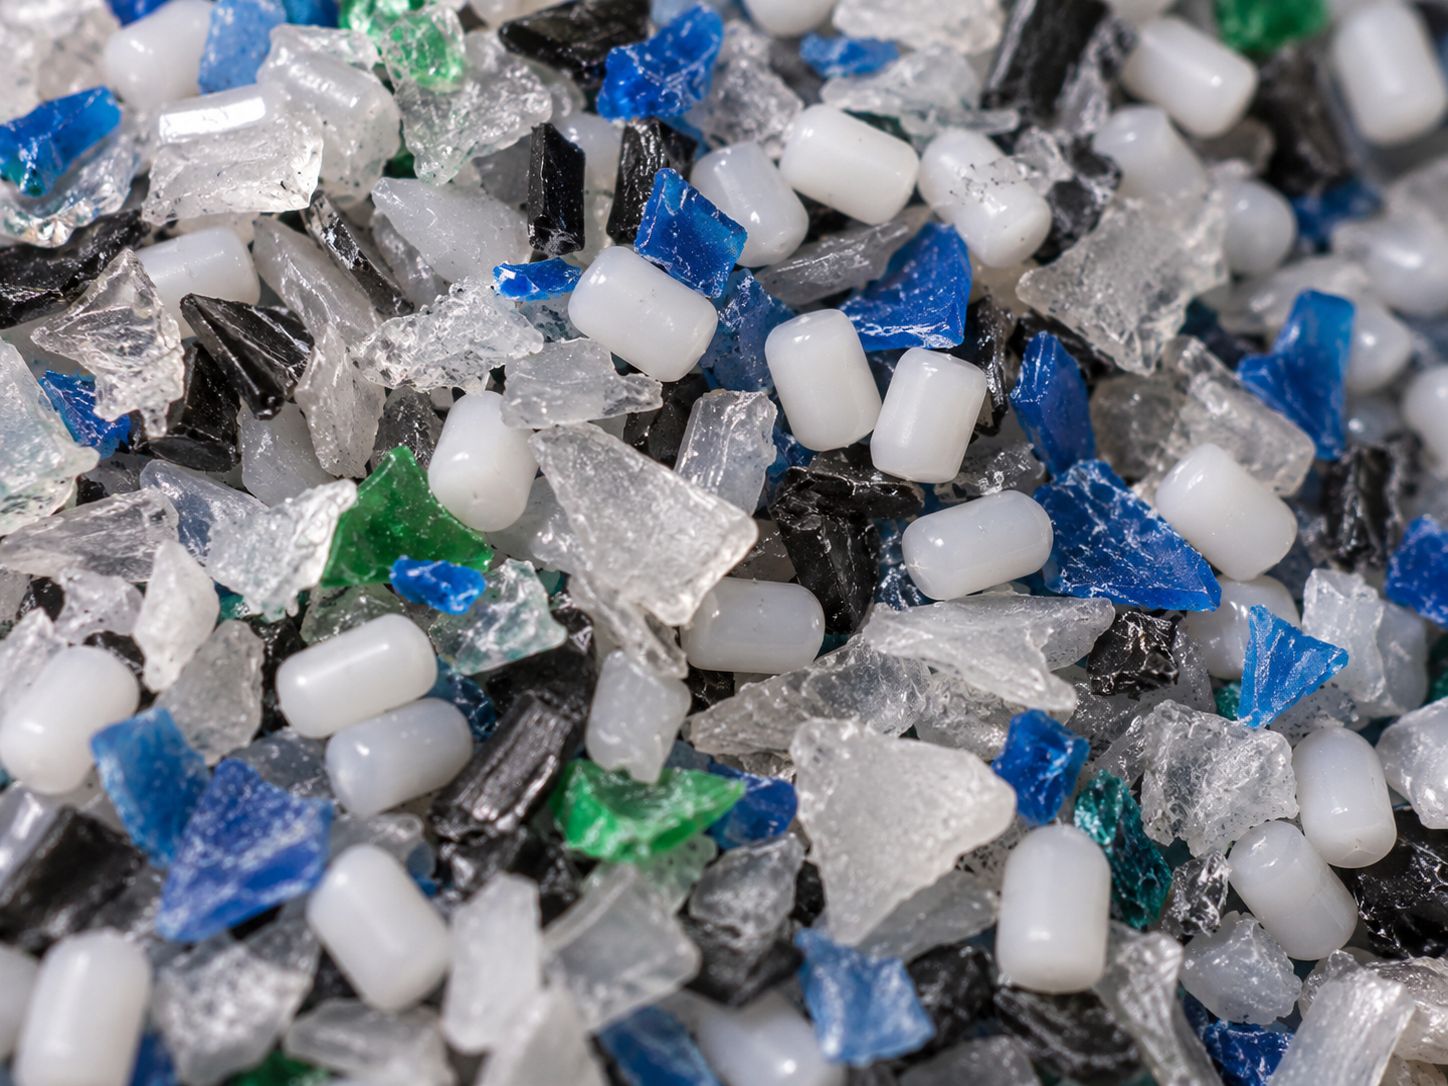
El material recuperado nunca llega igual dos veces. Humedad, historial térmico, nivel de contaminación y tamaño de partícula cambian de un lote a otro, y esa variabilidad se traslada directo a tu línea.
El resultado son defectos que aparecen con mezclas que incluyen regrind bajo parámetros que funcionaban perfectamente con material virgen: burbujas, puntos, flujo inestable y piezas fuera de medida.
Los aditivos en pellet permiten absorber buena parte de esa variabilidad sin rehacer la formulación completa. La clave está en saber qué aditivo ataca cada síntoma.
Índice de contenidos
- Por qué el regrind se comporta distinto al material virgen
- Humedad: hasta dónde llega el desecante
- Degradación acumulada: dónde entra el antioxidante
- Flujo inestable: qué resuelve la ayuda de proceso
Por qué el regrind se comporta distinto al material virgen
El regrind no es simplemente la misma resina en otra forma.
Ya pasó por al menos un ciclo térmico completo. Cada paso por el husillo consume parte de los antioxidantes del material y modifica ligeramente las cadenas poliméricas, lo que se traduce en un índice de fluidez distinto al del virgen.
La geometría también cambia. El molido tiene forma irregular y mucha más superficie por kilogramo, así que absorbe más humedad y alimenta distinto desde la tolva.
Y la variabilidad entre lotes es la regla, no la excepción: un molido de recortes limpios no se comporta como uno que incluye material de arranque o piezas rechazadas.
Humedad: hasta dónde llega el desecante
La humedad es el síntoma más visible y el más rápido de atacar.
El desecante en pellet captura la humedad durante la plastificación y evita que se convierta en vapor. Resuelve bien la humedad superficial, que en poliolefinas representa la mayor parte del problema.
Lo que no hace es eliminar el agua absorbida dentro de un polímero higroscópico. Ahí reduce el síntoma visible, pero no evita la degradación por hidrólisis.
Una señal útil: si al bajar el porcentaje de regrind el defecto desaparece por completo, el problema está en el manejo del recuperado y conviene atacarlo en origen.
Degradación acumulada: dónde entra el antioxidante
Cada ciclo térmico consume parte del paquete de estabilización original de la resina.
Con material virgen no se nota. Con regrind, sobre todo si acumula dos o tres pasos, el material llega con menos protección y se degrada más rápido dentro del husillo.
Los síntomas son amarilleamiento, olor, pérdida de propiedades mecánicas y variación del índice de fluidez entre corridas.
Reponer antioxidante compensa esa pérdida. La dosis depende de los ciclos acumulados y del porcentaje de recuperado, así que conviene definirla con el proveedor.
Flujo inestable: qué resuelve la ayuda de proceso
La mezcla de virgen con regrind rara vez es homogénea en su comportamiento de flujo.
Eso se nota como presión irregular en el cabezal, variación de espesor y, en película, fractura de fundido que no aparecía con material virgen.
La ayuda de proceso reduce la fricción entre el polímero y la pared del dado, estabiliza el flujo y permite recuperar velocidad. También espacia las limpiezas por acumulación en el dado.
¿Trabajas con regrind y tu proceso perdió estabilidad?
En Grupo Petrop contamos con aditivos en pellet desecante, antioxidante y ayuda de proceso y podemos ayudarte a definir la combinación adecuada.
Comments are closed.
 +506 6271 3574