Comparar proveedores por precio por kilogramo parece lo más lógico, pero puede llevar a decisiones equivocadas. Lo que determina tu costo real no es cuánto pagas por el kilo, sino cuántas piezas o cuántos metros obtienes de ese kilo.
Dos resinas con el mismo precio pueden producir cantidades distintas de producto terminado, porque la densidad, el espesor alcanzable y el porcentaje de desperdicio cambian el rendimiento.
Calcular el costo por unidad producida, y no por kilogramo comprado, es una de las formas más directas de mejorar el margen sin cambiar de maquinaria.
Índice de contenidos
- Por qué el precio por kilo engaña
- Cómo calcular el rendimiento en película
- Cómo calcular el rendimiento en piezas
- Los factores que erosionan tu rendimiento real
Por qué el precio por kilo engaña
La resina se compra por peso, pero el producto casi siempre se vende por unidad, por metro o por volumen.
Entre esas dos unidades se interpone la densidad. Una resina más densa pesa más para el mismo volumen, así que un kilogramo rinde menos metros de película o menos piezas del mismo tamaño.
Por eso una resina ligeramente más cara por kilogramo puede resultar más económica por unidad producida, y una aparentemente barata puede encarecer el producto final.
A esto se suman el desperdicio generado, la estabilidad del proceso y la velocidad de producción alcanzable, que también forman parte del costo real.
Cómo calcular el rendimiento en película
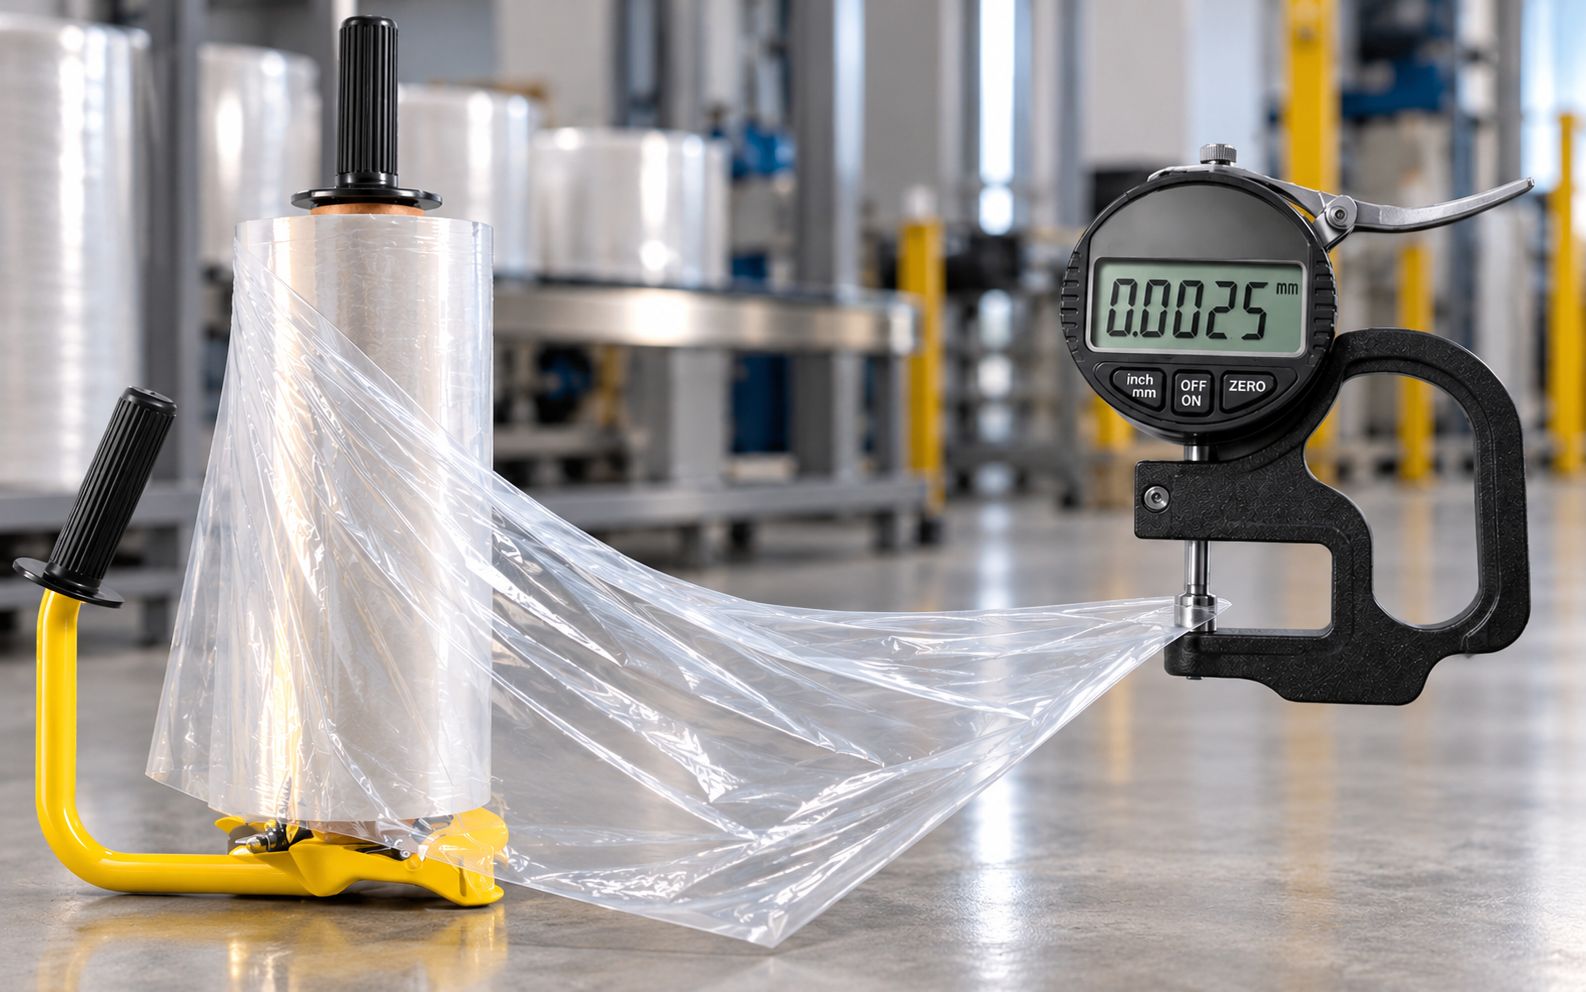
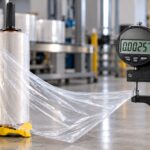
Para película el cálculo parte de tres datos: densidad de la resina, espesor y ancho.
La fórmula general es:
Metros por kilogramo = 1.000.000 ÷ (ancho en mm × espesor en micras × densidad)
Por ejemplo, para una película de 500 mm de ancho, 50 micras de espesor y una resina de densidad 0,92:
1.000.000 ÷ (500 × 50 × 0,92) = aproximadamente 43 metros por kilogramo.
Si la misma película se produjera con una resina de densidad 0,95, el rendimiento bajaría a unos 42 metros. La diferencia parece mínima, pero medida sobre el consumo anual puede representar varias toneladas.
Cómo calcular el rendimiento en piezas
En inyección y soplado el cálculo es más directo, porque se parte del peso de la pieza.
Piezas por kilogramo = 1000 ÷ peso de la pieza en gramos
Una pieza de 25 gramos rinde 40 unidades por kilogramo. Si mediante un ajuste de material o de proceso ese peso baja a 23 gramos manteniendo el desempeño, el rendimiento sube a unas 43 unidades.
Ese cálculo debe incluir siempre la colada, el canal y cualquier material que no forme parte de la pieza final, además del porcentaje de rechazo.
Conviene no perseguir la reducción de peso de forma aislada: una pieza más ligera que falla en uso termina costando mucho más que el material ahorrado.
Los factores que erosionan tu rendimiento real
Entre el cálculo teórico y la realidad de planta hay una diferencia que conviene medir:
- Arranques y cambios de producción, donde se genera material fuera de especificación.
- Variación de espesor, que obliga a trabajar con un margen de seguridad por encima del objetivo.
- Piezas rechazadas por defectos de apariencia o dimensionales.
- Material perdido en purgas, derrames y manejo en bodega.
- Recortes y orillas en procesos de conversión.
Medir el rendimiento real durante un periodo representativo y compararlo con el teórico suele revelar oportunidades de ahorro mayores que cualquier negociación de precio.
¿Quieres comparar alternativas por costo real y no solo por precio?
En Grupo Petrop ofrecemos materias primas para la industria plástica junto con soporte técnico para evaluar rendimiento, densidad y equivalencias entre grados. Consulta las opciones disponibles para tu proceso y calcula el impacto en tu costo por unidad.
Comments are closed.
 +506 6271 3574