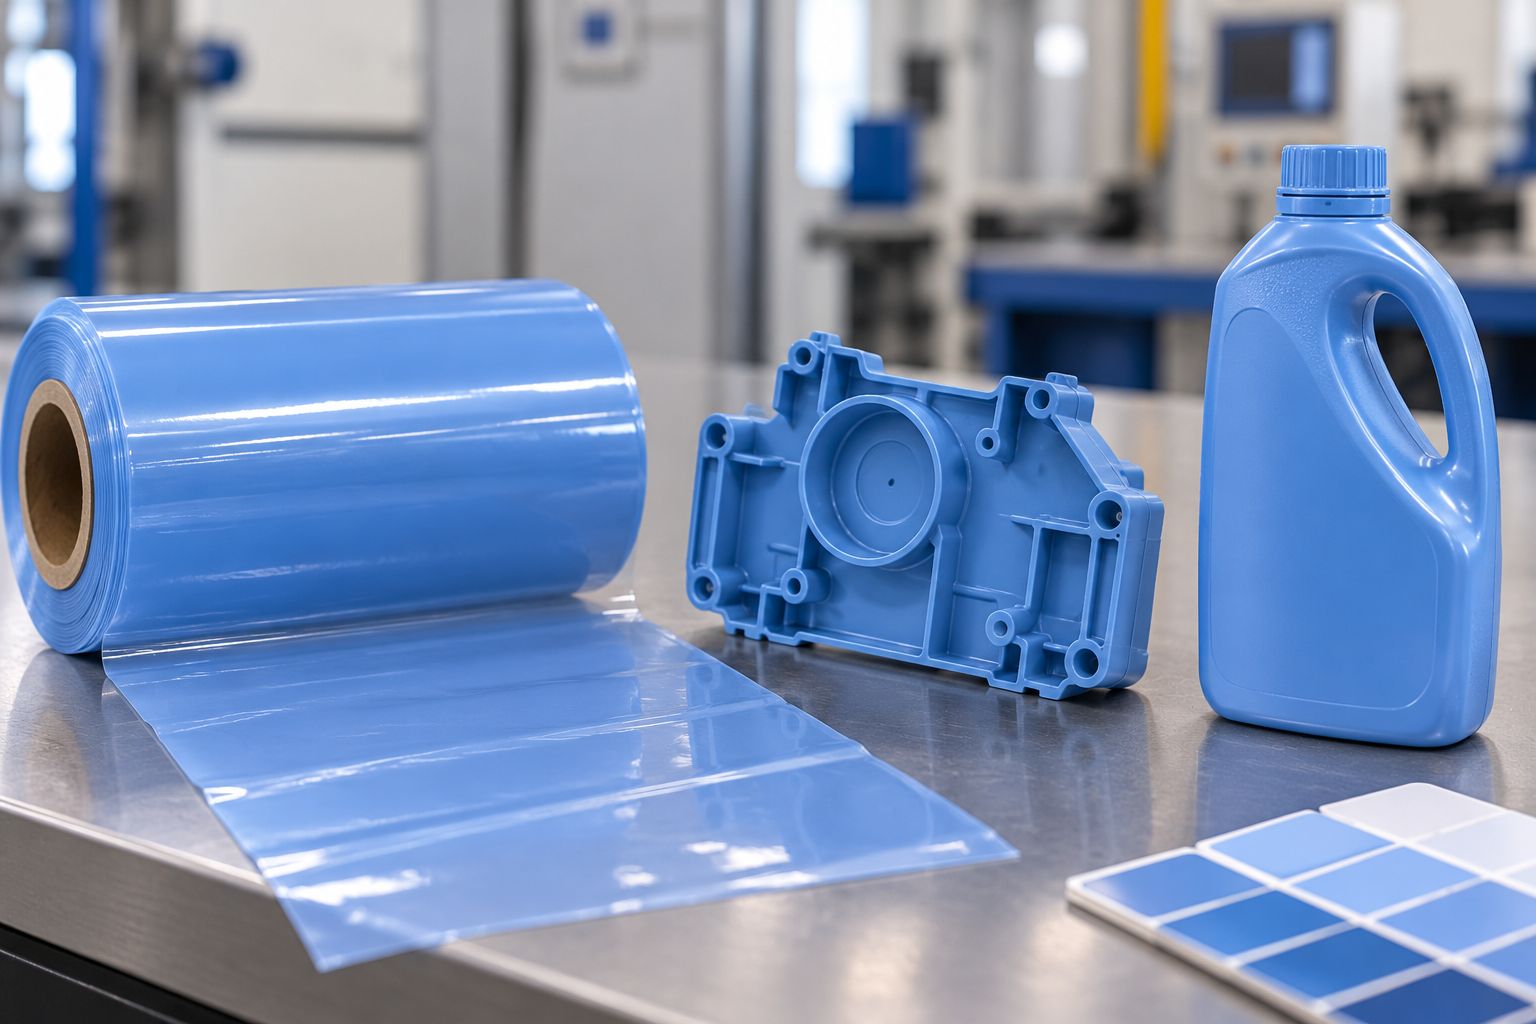
Un mismo masterbatch con base de polietileno puede dar un tono en película, otro ligeramente distinto en una pieza inyectada y un tercero en un envase soplado. No es un defecto del concentrado: es física óptica.
El color que ve el ojo depende de cuánto pigmento atraviesa la luz, y eso cambia con el espesor del producto. A ello se suman las condiciones de mezcla de cada proceso, que determinan qué tan bien se reparte el pigmento.
Entender esa relación evita aprobar un color sobre una placa de prueba y descubrir después que la pieza real no coincide.
Índice de contenidos
- Por qué el color percibido depende del espesor
- Película: poco espesor y dispersión exigente
- Inyección: geometría y zonas de distinto grosor
- Soplado: paredes desiguales y control de tono
Por qué el color percibido depende del espesor
El color que vemos es el resultado de la luz atravesando una capa de material con pigmento disperso. Cuanto más gruesa es esa capa, más pigmento encuentra la luz y más intenso se ve el tono.
Esa es la razón de fondo: una pieza de pared gruesa alcanza el mismo color que una película delgada con bastante menos concentración de masterbatch.
A esa diferencia óptica se suma la capacidad de mezcla de cada equipo. Un husillo de extrusión con buena sección de mezclado reparte el pigmento mejor que una unidad de inyección de ciclo corto, y el tiempo de residencia determina cuánto puede corregirse una dispersión inicial deficiente.
Por eso comparar colores entre procesos exige comparar piezas reales, no muestras de referencia.
Película: poco espesor y dispersión exigente
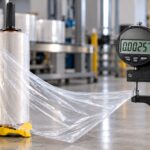
La película es el caso más severo, porque cualquier partícula sin dispersar se ve de inmediato a contraluz.
Al trabajar con espesores bajos el camino óptico es corto, de modo que suele requerirse más concentración que en piezas gruesas para el mismo tono o el mismo nivel de opacidad.
Aquí la compatibilidad del carrier con la resina base pesa más que en cualquier otro proceso. Un carrier con índice de fluidez muy distinto al del polietileno de producción deja vetas en la dirección de flujo.
Inyección: geometría y zonas de distinto grosor
En inyección el material pasa poco tiempo en el husillo, así que la dispersión inicial del concentrado es determinante: hay poca oportunidad de corregirla.
La geometría de la pieza añade un factor que no existe en película. Las zonas de distinto espesor muestran tonos ligeramente distintos dentro de la misma pieza, y el flujo alrededor de nervaduras o insertos puede generar líneas visibles de color.
Como la pared suele ser más gruesa que una película, basta una concentración menor para el mismo tono, lo que ayuda a controlar el costo de formulación.
Conviene verificar que el grado del carrier sea adecuado para inyección y no uno formulado para extrusión.
Soplado: paredes desiguales y control de tono
El soplado lleva el problema al extremo: el parisón se estira de forma desigual y el envase queda con paredes más delgadas en unas zonas que en otras.
Como el color depende del espesor, esa variación se traduce en diferencias de tono dentro de la misma pieza, muy visibles en colores translúcidos o claros.
Por eso en soplado la dosificación debe definirse evaluando la zona más delgada del envase, no un promedio, y el color debe validarse sobre la pieza terminada y no sobre una placa.
¿Necesitas masterbatch base PE para tu proceso?
En Grupo Petrop contamos con masterbatches de colores, blancos y negros en pellet desarrollados para los distintos procesos de transformación. Consulta la alternativa adecuada para tu resina y tu proceso.
Comments are closed.
 +506 6271 3574