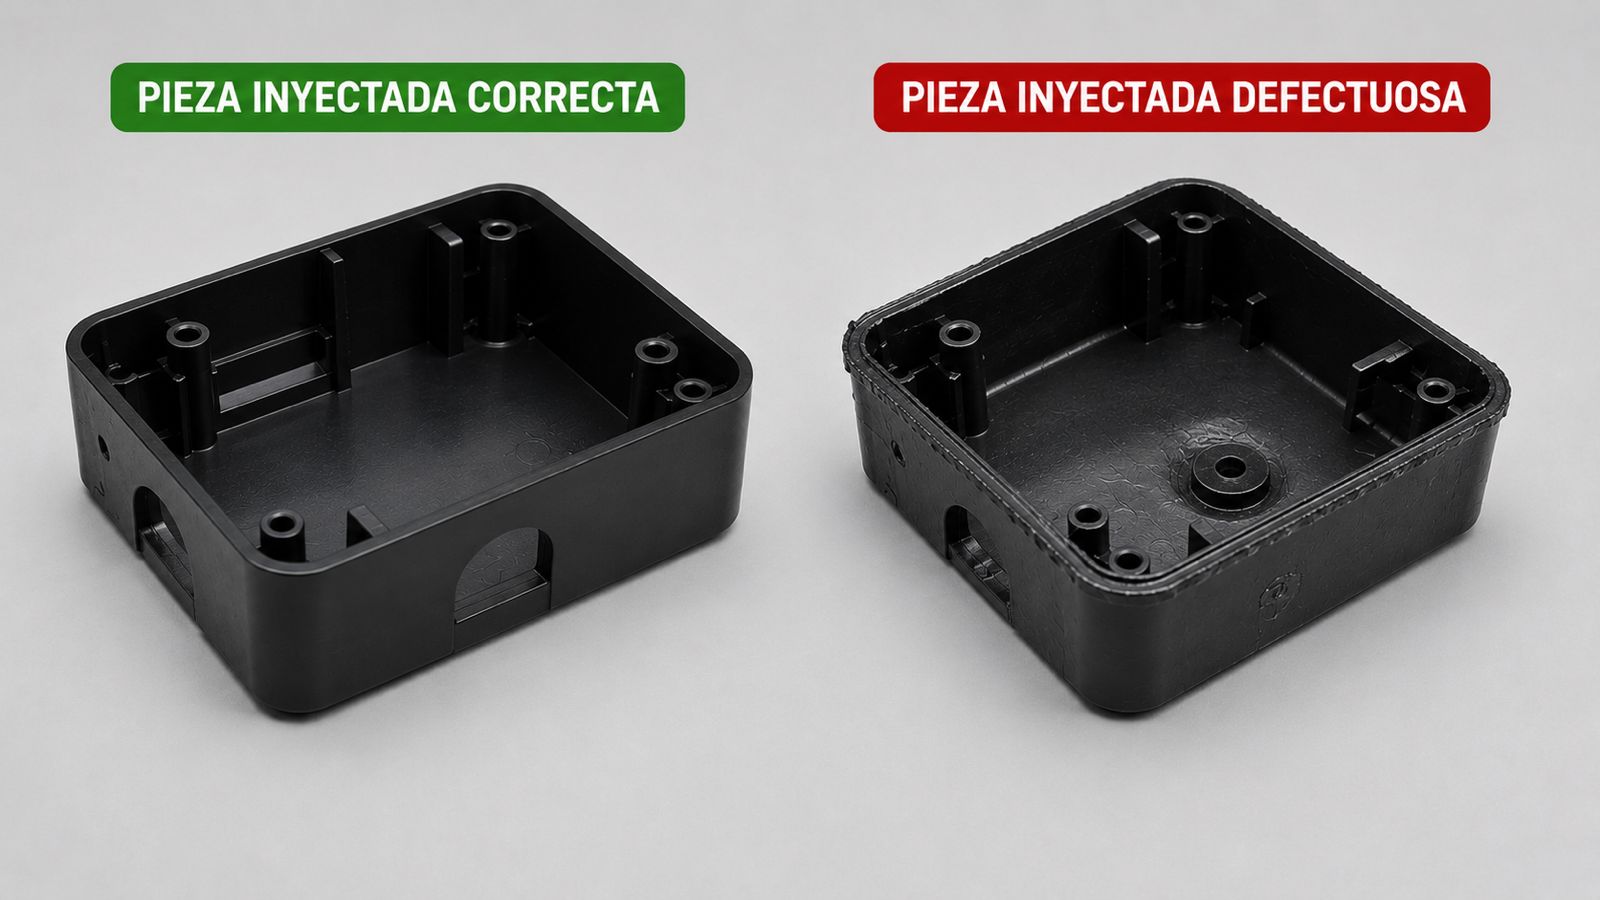
Cuando una pieza inyectada presenta rebabas, marcas, deformaciones o llenado incompleto, la maquinaria no siempre es la única responsable. La temperatura de procesamiento y el tipo de resina tienen una influencia directa en la calidad del producto terminado.
Cada polímero responde de manera diferente al calor, la presión y el enfriamiento. Identificar esta relación permite corregir defectos con mayor precisión, reducir desperdicios y mantener una producción más estable.
Índice de contenidos
- ¿Cómo influye la temperatura en el moldeo por inyección?
- Defectos relacionados con temperaturas incorrectas
- ¿Cómo influye el tipo de resina?
- ¿Qué revisar antes de modificar los parámetros?
¿Cómo influye la temperatura en el moldeo por inyección?
Durante la inyección, la resina debe alcanzar condiciones adecuadas para fluir dentro del molde y llenar correctamente cada cavidad.
Si la temperatura de la masa es demasiado baja, el material puede presentar dificultades para llenar completamente el molde. Si es excesiva, aumenta el riesgo de degradación, cambios de color y otros defectos.
Además, cada resina tiene una ventana de procesamiento diferente. Un parámetro adecuado para PP, por ejemplo, no necesariamente funcionará para PE, PS o PVC.
Defectos relacionados con temperaturas incorrectas
Algunos problemas frecuentes pueden estar relacionados con el manejo térmico del proceso.
Llenado incompleto
Rebabas
Marcas de hundimiento y deformaciones
Decoloración o degradación
¿Cómo influye el tipo de resina?
No todas las resinas reaccionan igual durante la inyección.
El PE ofrece buena procesabilidad, pero el comportamiento cambia según se utilice HDPE, LDPE u otro grado.
El PP requiere condiciones específicas según se trate de un homopolímero, copolímero y su índice de fluidez.
El poliestireno, incluyendo GPPS y HIPS, también presenta diferencias importantes de fluidez y resistencia que deben considerarse al definir los parámetros.
En materiales más sensibles térmicamente, como el PVC, controlar la temperatura y el tiempo de residencia resulta especialmente importante para evitar degradación.
Por eso, además de identificar la familia del polímero, siempre debe revisarse la ficha técnica del grado específico de resina.
¿Qué revisar antes de modificar los parámetros?
Cuando aparece un defecto, cambiar inmediatamente la temperatura puede terminar creando un problema diferente. Antes de hacerlo conviene revisar:
- Resina utilizada: confirma que el grado sea adecuado para inyección y para el producto que deseas fabricar.
- Temperaturas recomendadas: utiliza la ficha técnica del fabricante como referencia principal.
- Condición del material: verifica contaminación, humedad cuando corresponda y correcta preparación de la materia prima.
- Resto del proceso: presión, velocidad de inyección, enfriamiento, molde y tiempo de residencia también pueden provocar defectos similares.
Analizar todas estas variables permite encontrar la causa real en lugar de corregir únicamente el síntoma.
¿Necesitas seleccionar una resina adecuada para tu proceso de inyección?
En Grupo Petrop contamos con materias primas para diferentes aplicaciones de la industria plástica y te ayudamos a encontrar alternativas según los requerimientos de tu proceso y producto final.
Comments are closed.
 +506 6271 3574