Cuando una línea de extrusión baja la velocidad, sube la presión o produce película con superficie rugosa, la reacción habitual es modificar temperaturas. En muchos casos el problema no es térmico: es reológico, y tiene un nombre concreto —fractura de fundido— con una solución igualmente concreta.
El aditivo de ayuda de proceso es una de las herramientas menos conocidas del catálogo de aditivos y, al mismo tiempo, una de las que produce resultados más visibles en productividad.
Su función no es cambiar las propiedades del producto terminado, sino modificar cómo fluye el material en el punto exacto donde se genera el defecto: la superficie del dado.
Índice de contenidos
- Qué es la fractura de fundido y por qué aparece
- Cómo actúa un aditivo de ayuda de proceso
- Acumulación en el dado y paros de línea
- Dosificación, acondicionamiento e incompatibilidades
Qué es la fractura de fundido y por qué aparece
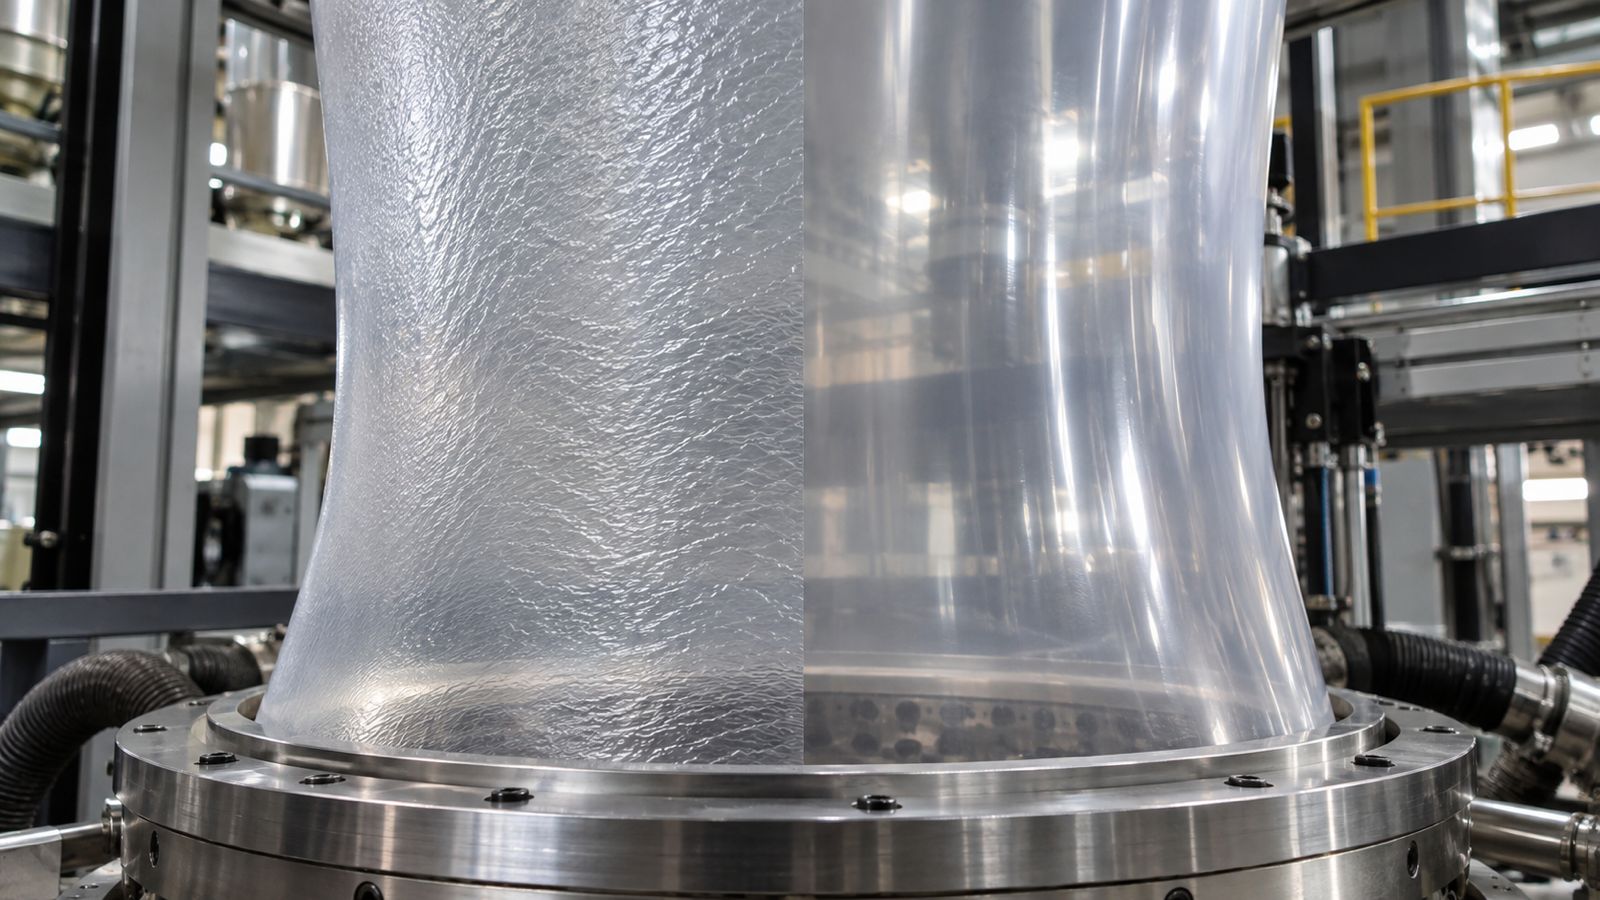
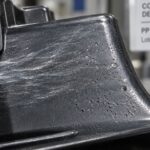
La fractura de fundido —conocida también como piel de tiburón o sharkskin— es un defecto superficial que aparece cuando el polímero fundido supera un esfuerzo de corte crítico al salir del dado.
Visualmente se manifiesta como una superficie mate, rugosa o con patrón repetitivo, y suele confundirse con un problema de temperatura o de calidad de resina.
Es más frecuente en resinas de bajo índice de fluidez, en LLDPE metalocénico y en operaciones que buscan aumentar velocidad de línea o reducir espesor. El operador termina bajando producción para eliminar el defecto, lo cual resuelve la apariencia pero sacrifica rendimiento.
Cómo actúa un aditivo de ayuda de proceso
El aditivo migra hacia la pared del dado y forma una capa delgada que reduce la fricción entre el polímero fundido y el metal.
Al disminuir ese rozamiento, el material fluye con menor esfuerzo de corte. El resultado directo es la eliminación o reducción de la fractura de fundido sin tener que bajar velocidad ni subir temperatura.
Los efectos secundarios son igualmente relevantes en planta: menor presión de cabezal, menor consumo de energía por kilogramo producido, posibilidad de reducir espesor manteniendo estabilidad y, en muchos casos, mayor velocidad de línea con el mismo equipo.
Acumulación en el dado y paros de línea
El segundo problema que ataca este aditivo es la acumulación de material en la salida del dado, conocida como die build-up o die drool.
Ese depósito genera marcas longitudinales en la película, obliga a limpiezas frecuentes y cada limpieza implica paro, purga y material desperdiciado.
Al reducir la adherencia entre polímero y metal, el aditivo espacia significativamente los ciclos de limpieza. En operaciones de alto volumen, ese solo efecto suele justificar su uso por el tiempo productivo que recupera.
Dosificación, acondicionamiento e incompatibilidades
Existen tres consideraciones prácticas antes de implementarlo.
Primera: el efecto no es inmediato. El aditivo necesita un periodo de acondicionamiento para recubrir la superficie del dado, por lo que la mejora se observa progresivamente durante los primeros minutos u horas de operación.
Segunda: la dosificación debe seguir la recomendación del proveedor. Aumentarla no acelera proporcionalmente el resultado.
Tercera: ciertos aditivos y cargas pueden competir por la superficie del dado y reducir su eficacia. Conviene revisar la formulación completa antes de concluir que el aditivo no funcionó.
¿Tu línea de extrusión pierde velocidad por fractura de fundido?
En Grupo Petrop contamos con aditivos de ayuda de proceso y materias primas para la industria plástica. Podemos ayudarte a evaluar si tu operación puede aumentar productividad y reducir paros de limpieza. Consulta las opciones disponibles para tu proceso.
Comments are closed.
 +506 6271 3574