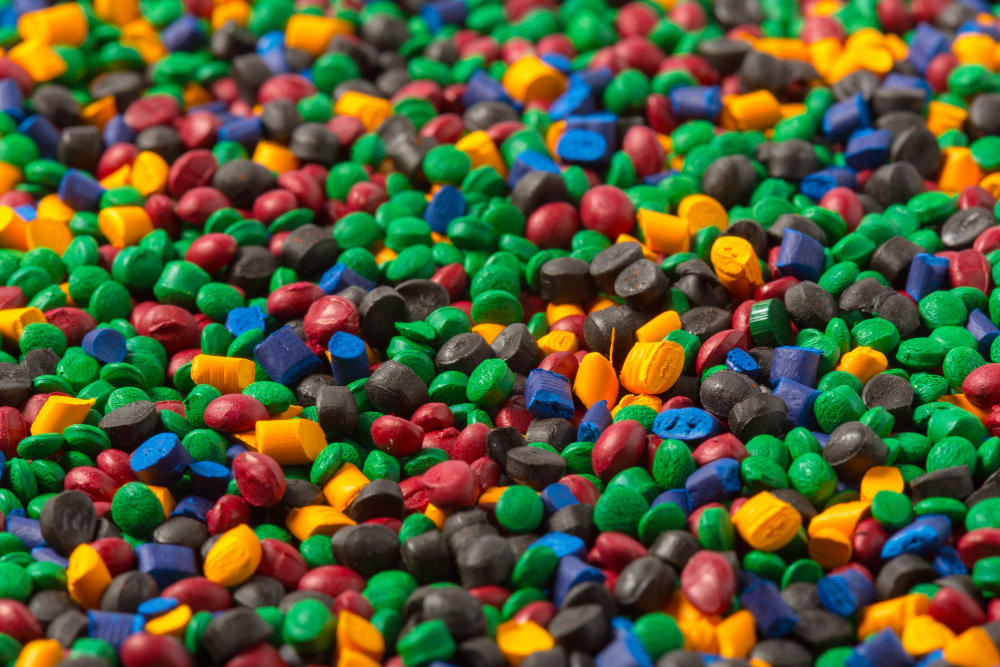
La dosificación del masterbatch influye directamente en el color, uniformidad, propiedades y costo del producto plástico. Utilizar una cantidad insuficiente puede provocar tonos débiles o inconsistentes, mientras que una dosificación excesiva aumenta el consumo y puede afectar el comportamiento de la formulación.
Por eso, conocer cómo calcular el porcentaje correcto es fundamental para mantener una producción estable y aprovechar mejor la materia prima.
Índice de contenidos
- ¿Qué significa el porcentaje de dosificación?
- ¿Cómo calcular la cantidad de masterbatch?
- ¿Qué factores pueden modificar la dosificación?
- ¿Cómo evitar errores durante la producción?
¿Qué significa el porcentaje de dosificación?
La dosificación indica la cantidad de masterbatch que debe incorporarse respecto a la mezcla total o a la resina base, según el criterio especificado por el proveedor.
Por ejemplo, si una formulación requiere 2 % de masterbatch sobre el peso total de la mezcla, significa que por cada 100 kg finales se utilizarían aproximadamente:
- 2 kg de masterbatch
- 98 kg de resina y demás componentes
Este porcentaje es únicamente un ejemplo. La dosis real debe establecerse según el masterbatch utilizado, la resina, el color requerido y las recomendaciones de su fabricante.
¿Cómo calcular la cantidad de masterbatch?
Cuando la dosificación está expresada como porcentaje del peso total, puede utilizarse un cálculo sencillo:
Masterbatch necesario = Producción total × (% de dosificación ÷ 100)
Por ejemplo, para producir 500 kg con una dosificación del 3 %:
500 × 0.03 = 15 kg de masterbatch
Por lo tanto, la producción requeriría 15 kg de masterbatch dentro de los 500 kg totales de mezcla.
Es importante confirmar siempre si el proveedor expresa el porcentaje sobre la mezcla total o sobre el peso de la resina base, porque el cálculo cambia ligeramente.
¿Qué factores pueden modificar la dosificación?
No existe un porcentaje universal para todos los procesos. La cantidad necesaria dependerá de factores como:
Tipo de resina: PE, PP, PS y otras resinas pueden requerir formulaciones distintas.
Color y opacidad: alcanzar un tono intenso o una mayor cobertura puede necesitar una concentración diferente.
Proceso de transformación: inyección, extrusión, soplado y película presentan condiciones distintas de dispersión.
Concentración del masterbatch: dos productos del mismo color pueden tener diferentes niveles de pigmentación, por lo que no necesariamente utilizan la misma dosis.
Por esta razón, utilizar un porcentaje tomado de otra formulación sin verificar su compatibilidad puede generar resultados inconsistentes.
¿Cómo evitar errores durante la producción?
La primera referencia siempre debe ser la ficha técnica y la recomendación del proveedor. A partir de ahí, pueden realizarse pruebas controladas para verificar color, dispersión y comportamiento durante el procesamiento.
También es importante mantener una dosificación precisa. Equipos gravimétricos o volumétricos correctamente calibrados ayudan a reducir variaciones durante producciones de gran volumen.
Finalmente, aumentar el porcentaje no siempre significa obtener mejores resultados. Una formulación optimizada busca alcanzar las propiedades necesarias utilizando la cantidad adecuada de masterbatch.
Calcular correctamente la dosificación de masterbatch permite obtener colores más consistentes, controlar costos y reducir desperdicios.
El porcentaje ideal dependerá del producto, la resina, el proceso y la concentración del masterbatch. Por eso, además del cálculo matemático, es fundamental considerar las especificaciones técnicas de cada formulación.
¿Necesitas masterbatch para tu proceso de producción?
En Grupo Petrop contamos con soluciones de masterbatch para diferentes aplicaciones de la industria plástica. Consulta las opciones disponibles y encuentra la alternativa adecuada para tu resina, proceso y producto final.
Comments are closed.
 +506 6271 3574