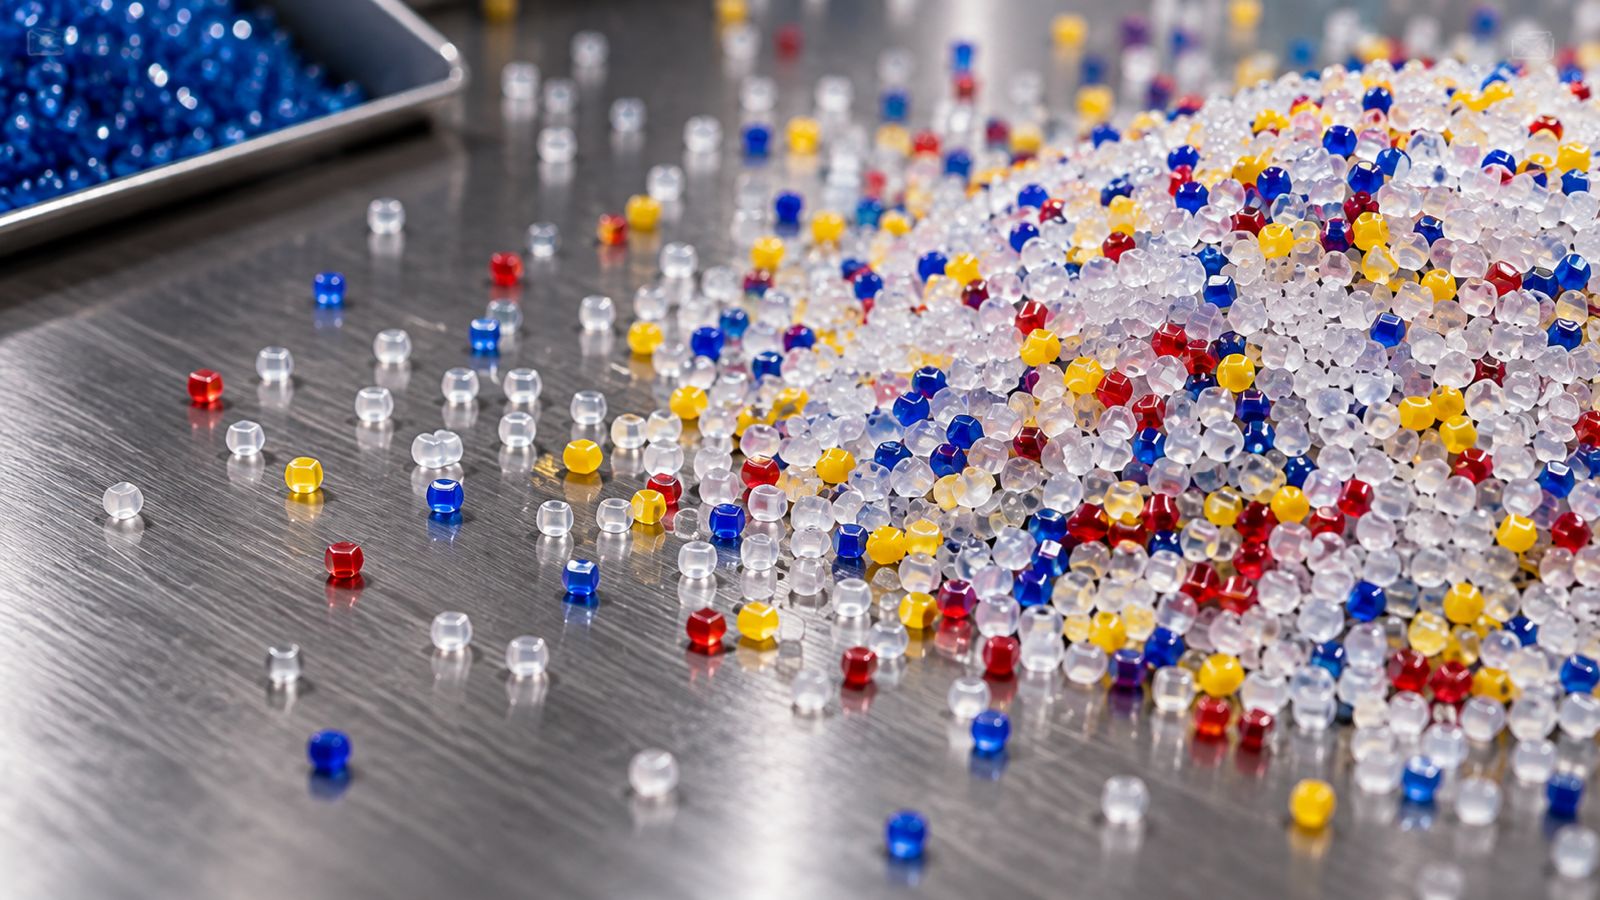
Al comparar masterbatches, la atención suele concentrarse en el color, la concentración de pigmento y el precio por kilogramo. Sin embargo, buena parte de los problemas de dispersión, tono irregular y defectos superficiales no provienen del pigmento, sino de la resina que lo transporta.
Esa resina se llama carrier o resina portadora, y en la mayoría de masterbatches para poliolefinas tiene base de polietileno. Es el vehículo que lleva el pigmento hasta el fundido y lo distribuye dentro de la resina base.
Entender su papel explica por qué dos masterbatches del mismo color pueden comportarse de forma muy distinta en la misma máquina.
Índice de contenidos
- Qué es el carrier o resina portadora
- Por qué un carrier de PE funciona en tantos procesos
- La relación de fluidez entre carrier y resina base
- Señales de un carrier mal elegido
Qué es el carrier o resina portadora
Un masterbatch es un concentrado: pigmentos o aditivos dispersos en una matriz polimérica que se dosifica en pequeñas proporciones sobre la resina base.
El carrier es esa matriz. Su función es doble: proteger y mantener el pigmento bien disperso durante el almacenamiento, y liberarlo de manera uniforme cuando se funde junto con la resina de producción.
Si el carrier no funde en el mismo rango que la resina base, o no es compatible con ella, el pigmento no se distribuye correctamente por más que la concentración sea la adecuada.
Por qué un carrier de PE funciona en tantos procesos
El polietileno es la base más utilizada como carrier por una razón práctica: presenta buena compatibilidad con poliolefinas y un rango de fusión que se acomoda a condiciones muy distintas.
Eso permite que un masterbatch base PE se utilice en extrusión de película, inyección y soplado, adaptando principalmente la dosificación y el grado del carrier.
Aun así, «base PE» no es una sola cosa. El carrier puede formularse con LDPE, LLDPE o HDPE y con distintos índices de fluidez, y esa elección se hace pensando en el proceso destino. Un masterbatch pensado para película delgada no necesariamente rinde igual en inyección de pared gruesa.
La relación de fluidez entre carrier y resina base
Este es el punto técnico más relevante y el menos consultado al comprar.
Para lograr una buena dispersión, el carrier debe fundir y fluir de forma compatible con la resina base. Cuando el carrier es mucho más fluido que la resina de producción, tiende a distribuirse con facilidad pero puede concentrarse en zonas de menor viscosidad. Cuando es mucho menos fluido, no alcanza a homogeneizarse en el tiempo de residencia disponible.
En procesos con poca mezcla y ciclos cortos —inyección, especialmente— esa diferencia se vuelve crítica, porque el material tiene menos oportunidad de corregir una mala dispersión inicial.
Señales de un carrier mal elegido
Algunos síntomas apuntan directamente al carrier antes que al pigmento:
- Vetas o estrías de color en la dirección de flujo.
- Puntos concentrados de pigmento sin dispersar.
- Variación de tono entre piezas de una misma corrida.
- Necesidad de subir la dosificación para alcanzar el color objetivo.
- Cambios de comportamiento al trasladar el mismo masterbatch de un proceso a otro.
Antes de aumentar el porcentaje, conviene verificar la compatibilidad del carrier con la resina base y con el proceso. Subir dosificación encarece la formulación y rara vez corrige un problema de compatibilidad.
¿Buscas un masterbatch compatible con tu resina y tu proceso?
En Grupo Petrop contamos con masterbatches de colores, blancos y negros desarrollados para los distintos procesos de transformación, con buen poder de cobertura y dispersión. Consulta la alternativa adecuada para tu resina, proceso y producto final.
Comments are closed.
 +506 6271 3574